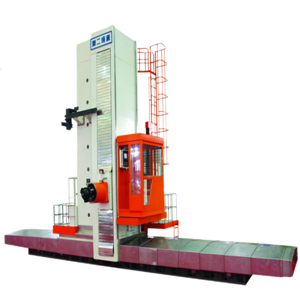
Pelarik CNC Menegak untuk Pengeluaran Perindustrian: Aplikasi dan Perancangan Proses
Pelarik CNC menegak dipertimbangkan secara meluas untuk komponen putaran besar dalam jentera berat, peralatan tenaga, perlombongan, pengangkutan dan kejuruteraan am. Kapasiti berguna ditentukan oleh geometri bahagian dan proses, bukan nama industri sahaja.
Peralatan tenaga
Pelarik CNC menegak dipertimbangkan secara meluas untuk komponen putaran besar dalam jentera berat, peralatan tenaga, perlombongan, pengangkutan dan kejuruteraan am. Kapasiti berguna ditentukan oleh geometri bahagian dan proses, bukan nama industri sahaja. Langkah praktikal pertama adalah untuk menentukan peranan mesin di kilang. Untuk bebibir besar, pembeli harus mendokumentasikan proses semasa, komponen perwakilan terbesar dan operasi yang kini mewujudkan risiko kelewatan atau kualiti yang paling banyak. Ini menjadikan carian peralatan am menjadi projek kejuruteraan yang boleh diukur.
Perlombongan dan jentera berat
Bagi cincin, mesin harus dinilai daripada bahan kerja sebenar dan bukannya penerangan katalog generik. Rekodkan dimensi, berat, bahan dan lokasi ciri-ciri kritikal. Kemudian semak sama ada mesin yang dicadangkan menyediakan pergerakan, akses alat dan margin struktur yang mencukupi. Kapasiti nominal yang tidak meninggalkan ruang di sekeliling bahagian sebenar bukanlah kapasiti pengeluaran yang selesa.
Komponen pengangkutan
Persoalan teknikal utama dalam bidang ini ialah bagaimana mesin bertindak balas dalam keadaan paling sukar. Pertimbangkan daya pemotongan, pemanjangan alat, kekerasan bahan, suapan yang diperlukan dan jangkaan tempoh kitaran. Pembekal harus dapat menjelaskan bagaimana konfigurasi yang dipilih menyokong perumah, termasuk gelendong, kepala, perkakas atau ciri struktur yang bertanggungjawab untuk keupayaan tersebut.
Kedai kerja kejuruteraan am
Ekonomi pengeluaran juga harus dimasukkan. Mesin boleh kelihatan berkuasa sambil membuang masa melalui pemuatan, penempatan semula, pertukaran alat manual atau pemeriksaan. Untuk roda, kirakan kitaran lengkap: pengendalian, persediaan, pemotongan, pertukaran alat, pengukuran dan pemunggahan. Ini selalunya mendedahkan peluang yang lebih besar daripada peningkatan kecil dalam kelajuan pemotongan.
Penjujukan proses
Kawalan pegangan kerja dan proses amat penting untuk komponen galas. Tentukan skema datum, permukaan pengapit, titik sokongan dan kaedah pengukuran sebelum memuktamadkan mesin. Pada komponen yang besar, persediaan yang salah boleh mengambil masa berjam-jam untuk pemesinan dan masih menghasilkan bahagian yang salah secara geometri. Oleh itu, mesin harus dipilih bersama dengan konsep persediaan yang realistik.
Jumlah pengeluaran
Peralatan dan aksesori harus dianggap sebagai sebahagian daripada mesin, bukan sebagai perkara sampingan. Untuk gear kosong, kenal pasti pemegang yang diperlukan, peralatan pengorek, kepala pengisar, probing, penukaran peralatan dan fungsi pengurusan cip. Minta pembekal untuk mengasingkan item standard dan pilihan supaya harga yang dinyatakan mewakili proses yang sebenarnya anda ingin jalankan.
Pengendalian kerja dan pemeriksaan
Sebelum membuat pesanan, sahkan pemasangan, latihan, pentauliahan, kriteria penerimaan dan sokongan selepas jualan.
Bagaimanakah Pelarik CNC Menegak Sesuai dengan Proses Pengeluaran Biasa?
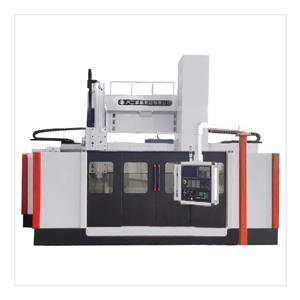
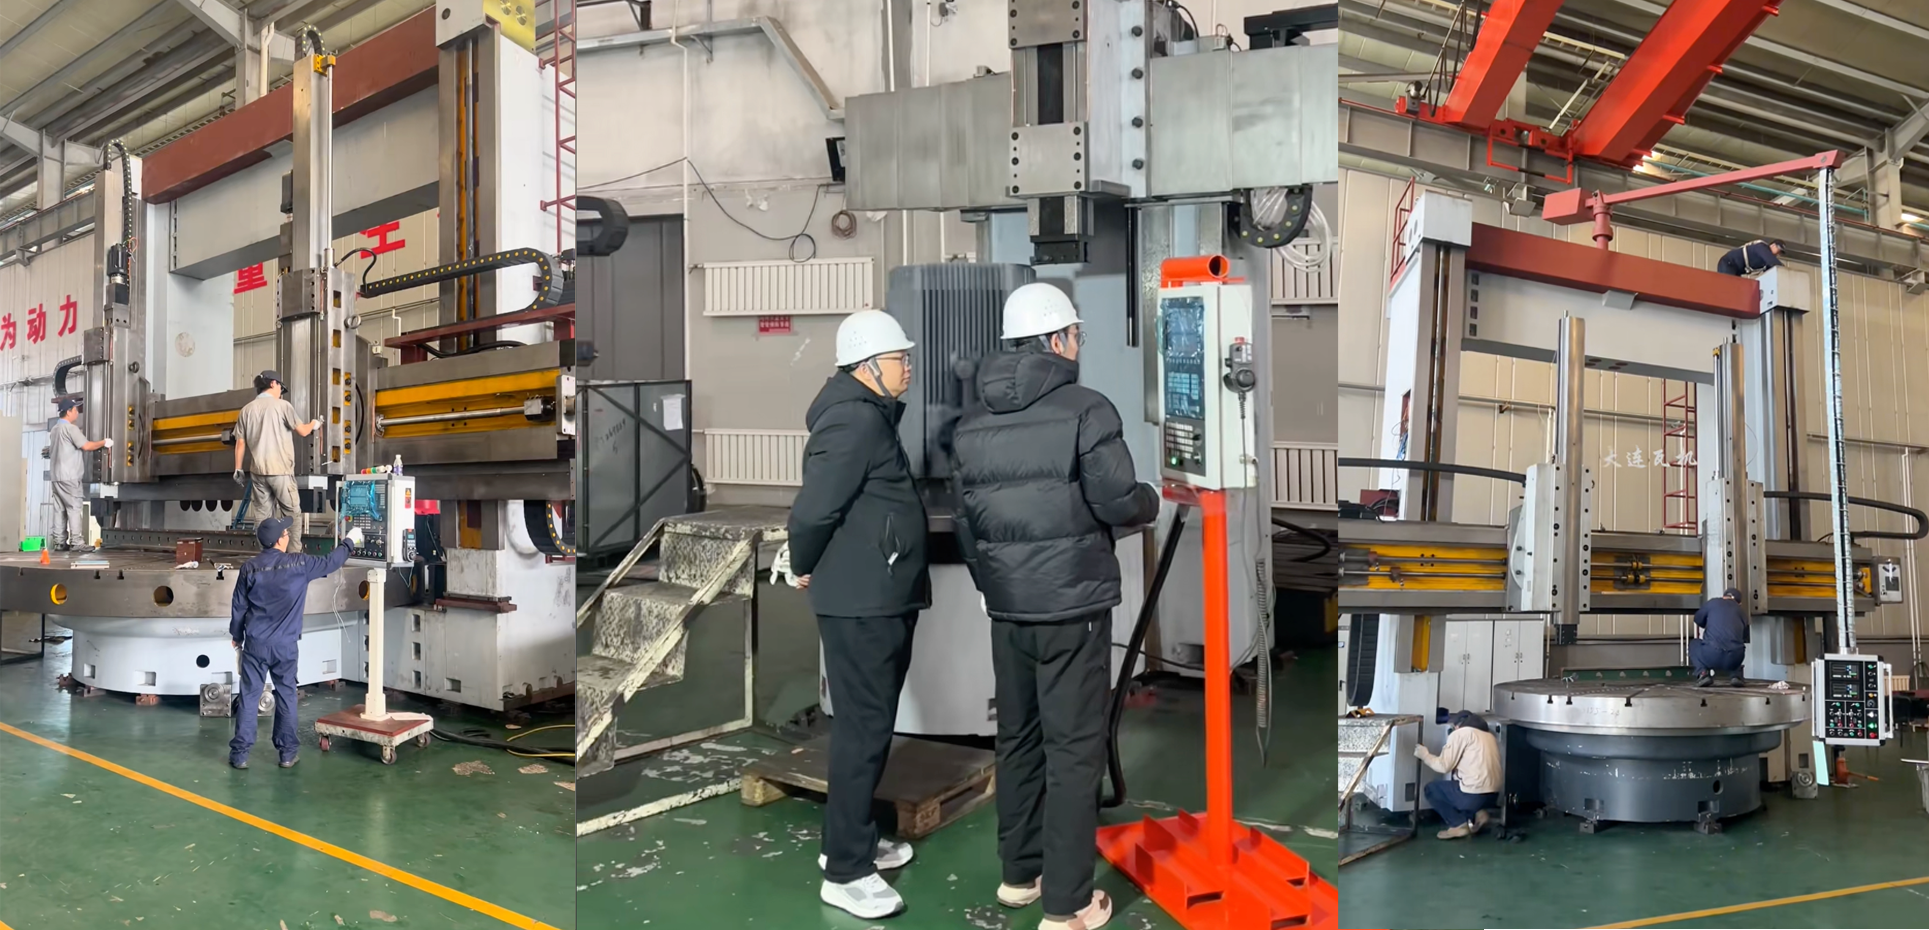
Pelarik CNC menegak bukan sahaja dipilih mengikut diameter maksimum benda kerja. Nilai pengeluaran sebenar datang daripada keberkesanannya dalam urutan pemesinan yang lengkap. Bagi komponen putaran yang besar, proses biasanya bermula dengan pemuatan dan kedudukan benda kerja, diikuti dengan putaran kasar, pemesinan pertengahan, putaran kemasan dan pemeriksaan dimensi.
1. Pemuatan dan Penentuan Posisi Bahan Kerja
Komponen besar biasanya dimuatkan ke atas meja kerja mendatar menggunakan kren atas atau peralatan pengangkat lain. Sebaik sahaja bahan kerja diletakkan di atas meja, pengendali menetapkan kedudukan rujukan yang diperlukan dan mengamankan komponen mengikut geometri dan beratnya.
Peringkat ini amat penting untuk bahagian berdiameter besar kerana kedudukan awal secara langsung mempengaruhi ketepatan putaran berikutnya. Persediaan yang stabil membolehkan sistem CNC mengekalkan hubungan yang konsisten antara datum bahan kerja dan alat pemotong sepanjang kitaran pemesinan.
2. Pemutaran Kasar untuk Penyingkiran Bahan
Selepas kedudukan, putaran kasar biasanya digunakan untuk membuang bahan berlebihan dengan cekap. Objektif pada peringkat ini bukanlah kualiti permukaan akhir tetapi penyingkiran bahan yang stabil dan produktif.
Bagi keluli berat, besi tuang dan bahan lain yang sukar dimesin, pelarik CNC menegak mesti mengekalkan kestabilan pemotongan yang mencukupi semasa mengendalikan beban pemotongan yang berubah-ubah. Oleh itu, ketegaran mesin, tork gelendong dan sokongan alat menjadi faktor penting apabila menentukan strategi pemesinan yang sesuai.
3. Pemesinan Pertengahan dan Penyediaan Ciri
Sebaik sahaja sejumlah besar bahan telah dikeluarkan, operasi perantaraan boleh menentukan ciri geometri utama komponen. Bergantung pada bahan kerja, operasi ini mungkin termasuk memusing bahu, pemesinan alur, menggerudi atau penyediaan permukaan yang akan digunakan sebagai rujukan untuk operasi kemudian.
Mengekalkan operasi berkaitan dalam persediaan yang sama boleh mengurangkan penempatan semula yang tidak perlu. Ini amat berguna apabila hubungan antara berbilang diameter, permukaan atau ciri dalaman mesti kekal konsisten.
4. Selesaikan Pemutaran dan Kawalan Dimensi
Pemesinan kemasan memberi tumpuan kepada pencapaian dimensi, keadaan permukaan dan ketepatan geometri yang diperlukan. Parameter pemotongan biasanya diselaraskan dari peringkat pengasaran untuk memberikan kawalan yang lebih besar ke atas hasil pemesinan akhir.
Bagi komponen seperti cincin besar, bebibir, bahagian berkaitan galas dan komponen putaran ketepatan yang lain, proses akhir harus mempertimbangkan bukan sahaja ketepatan diameter tetapi juga kerataan muka, konsentrisiti, larian keluar dan hubungan antara permukaan kritikal.
5. Pemeriksaan Selepas Pemesinan
Pemeriksaan harus disepadukan ke dalam proses pengeluaran dan bukannya dianggap sebagai aktiviti berasingan selepas pemesinan selesai. Bergantung pada keperluan komponen, pengeluar boleh mengesahkan diameter utama, ketinggian, dimensi lubang, kedudukan muka dan ciri geometri kritikal yang lain.
Keputusan pemeriksaan juga boleh memberikan maklum balas yang berguna untuk kelompok pengeluaran berikutnya. Apabila jenis komponen yang sama dihasilkan berulang kali, data pemesinan dan pemeriksaan yang direkodkan boleh membantu pengendali mengenal pasti variasi proses dan meningkatkan konsistensi pengeluaran.
Mengapa Perancangan Proses Penting untuk Pemutaran CNC Menegak
Kelebihan utama perancangan proses ialah ia menghubungkan keupayaan teknikal mesin dengan keperluan pengeluaran sebenar. Pelarik CNC menegak mungkin mempunyai kapasiti putaran nominal yang mencukupi, tetapi hasil pengeluaran juga bergantung pada kedudukan bahan kerja, urutan pemesinan, keadaan pemotongan, kebolehcapaian alat dan keperluan pemeriksaan.
Bagi pengeluar yang memproses komponen putaran yang besar, pendekatan yang lebih baik adalah dengan menilai proses pemesinan yang lengkap dan bukannya memilih mesin berdasarkan satu spesifikasi sahaja. Mesin tersebut harus menyediakan kapasiti yang mencukupi untuk bahan kerja semasa di samping menyokong kaedah pengeluaran yang stabil dan boleh diulang.